12 m 缸筒的深孔镗:0.15 mm 直线度是怎么测出来的
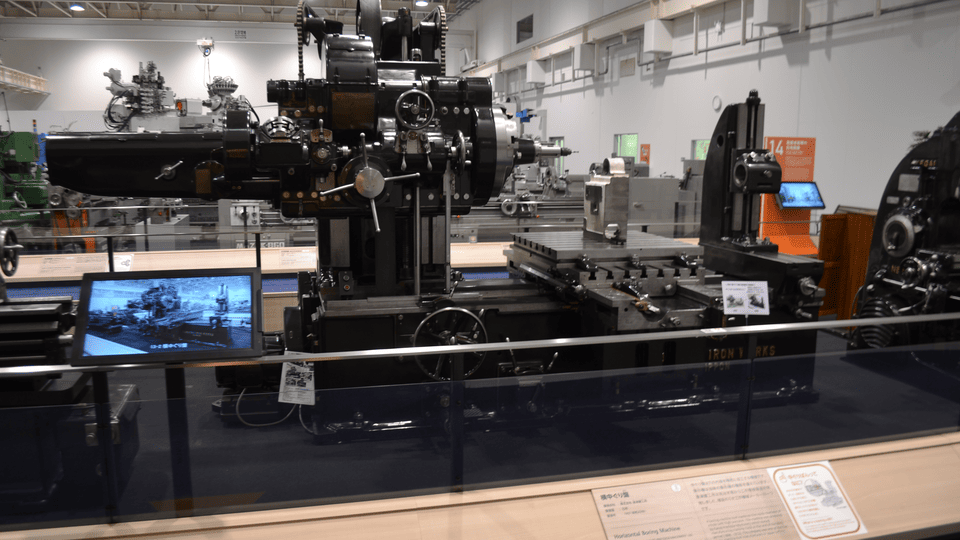
配图取自公开图库,用于说明本文涉及的场景与设备形态。
12 m 长的 27SiMn 缸筒,内孔直径 280 mm,长径比 42.8,属于典型的深孔加工。深孔镗用内排屑 BTA 系统,切削油压力 3.5 MPa,单边切深 0.8 mm,进给 0.15 mm/r,一根缸筒镗完需要 9 h。
镗后内孔尺寸落在 H10 公差带,椭圆度 0.05 mm,此时直线度还有 0.6 mm。珩磨用三段式油石,转速 320 r/min,往复速度 1.8 m/min,磨 4 遍后粗糙度到 Ra0.4,直线度收进 0.22 mm。
最后一道是激光干涉仪测直线度,沿缸筒轴线每 0.5 m 取一点,24 个点的偏差曲线经拟合后最大偏离 0.15 mm。这个数值是 12 m 行程的判定线,超过 0.20 mm 时活塞在中段会偏磨,密封寿命下降约 20%。
2025 年 12 月这批 4 根缸筒里,1 根在珩磨后测到 0.19 mm,返工重珩 2 h 后到 0.14 mm。返工不是失败,深孔加工的直线度受管材原始弯曲影响,27SiMn 无缝管进场时的弯曲度允许 1.5 mm/m,先校直再镗能把返工率压到 15% 以下。